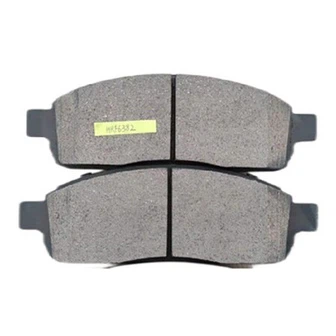
Dins d'una fàbrica de pastilles de fre: per què la placa de suport mereix tanta atenció com el material de fricció
La majoria de les discussions sobre pastilles de fre se centren en el material de fricció: ceràmica versus semimetàl·lica, fórmules sense coure i coeficients de fricció. Però dins d'una fàbrica de pastilles de fre professional, els enginyers saben que la placa de suport, la peça d'acer a la qual s'uneix el material de fricció, és igualment crítica per a la seguretat i el rendiment. Una placa de suport mal feta pot provocar la separació de les pastilles, l'oxidació, l'enganxament de la pinça i fins i tot una fallada dels frens. Entendre com una fàbrica de qualitat fabrica i tracta les plaques de suport us ajudarà a evitar proveïdors que tallen cantonades invisibles.
Els tres treballs de la placa de suport
Una placa de suport de pastilles de fre ha de fer tres coses simultàniament:
1. Força de transferència: transporta la pressió hidràulica des del pistó de la pinça fins al material de fricció, distribuint-lo de manera uniforme.
2. Resistent a la calor: es troba directament darrere de la interfície de fricció, veient regularment temperatures de 300 a 500 graus.
3. Resistent a la corrosió: exposada a la sal de la carretera, l'aigua i la pols de frens, la placa ha de sobreviure anys de servei sense oxidar-se ni perdre la seva unió.
Una fàbrica que compromet amb qualsevol d'aquestes funcions posa en perill el producte final.
Selecció i estampació d'acer
Les plaques de suport de qualitat comencen amb l'acer adequat. La majoria de les fàbriques professionals utilitzen acer laminat en fred (normalment SPCC, SPHC o equivalent) amb un gruix de 4-6 mm per als cotxes de passatgers, més gruixut per als camions. L'acer ha de tenir una duresa constant (normalment HRB 50–70) i una planitud de 0,1 mm. Algunes fàbriques de baix cost utilitzen acer laminat en calent o reciclat que pot contenir impureses o gruixos inconsistents, cosa que provoca que les plaques deformades no s'assentin planes a la pinça.
L'estampació (premer la xapa d'acer en forma de placa) requereix eines de precisió. El dau ha de crear:
· Contorns exteriors precisos: per adaptar-se amb precisió al suport de la pinça.
· Rebaixats del pistó: depressions que s'alineen amb la cara del pistó de la pinça, assegurant una distribució uniforme de la càrrega.
· Urpes, ganxos o forats passants: característiques mecàniques que ajuden a bloquejar el material de fricció a la placa, complementant la unió adhesiva.
Una fàbrica professional manté els seus matrius d'estampació amb un calendari estricte, substituint-los o renovant-los cada 100.000-200.000 cops. Les matrius gastades produeixen rebaves, errors dimensionals o característiques incompletes.
Preparació de la superfície: la clau per a una unió forta
Abans que es pugui connectar el material de fricció, la placa de suport s'ha de netejar i preparar a fons. Aquí és on moltes fàbriques de baixa qualitat tallen els racons. El procés professional inclou:
· Desgreixatge: el rentat alcalí o amb dissolvent elimina els lubricants d'estampació i la brutícia.
· Granalla: el tir d'alta pressió de gra angular d'acer o òxid d'alumini crea una superfície rugosa i micro-rallada. Aquesta clau mecànica millora dràsticament l'adhesió. L'estàndard de la indústria és una rugositat superficial (Ra) de 3-6 micres.
· Aplicació d'imprimació: una imprimació adhesiva resistent a la calor (sovint de base fenòlica o epoxi) s'aplica o s'aplica sobre la superfície preparada. L'imprimació s'uneix químicament tant a l'acer com a la resina del material de fricció.
Algunes fàbriques se salten la granalla, depenent només del desgreixatge i una imprimació barata. Altres ometen completament la imprimació. En qualsevol cas, la força d'adhesió resultant és perillosament baixa.

Protecció contra la corrosió: l'escut invisible
La part posterior de la placa (el costat no unit al material de fricció) s'ha de protegir de l'òxid. Les fàbriques professionals apliquen un recobriment en pols o e-coating (deposició electroforètica) que cobreix tota la superfície sense fricció. El recobriment ha de suportar entre 200 i 500 hores de prova d'esprai de sal (ASTM B117) sense mostrar òxid vermell.
Les alternatives més econòmiques inclouen pintura en aerosol (prima i fàcil de trencar) o cap recobriment. Les plaques sense recobrir s'oxidaran en uns mesos en ambients humits o costaners. L'òxid s'expandeix, un fenomen anomenat "roscat", que pot allunyar el material de fricció de la placa o agafar el coixinet del suport de la pinça.
Prova d'adhesió: demostració de l'enllaç
Una fàbrica professional no endevina si la preparació de la placa de suport va funcionar. Es prova. El mètode més comú és la prova de resistència al tall (JASO C427 o SAE J2784). Una eina empeny contra la vora del material de fricció mentre la placa està fixada. Es mesura la força necessària per separar el material de la placa. Els estàndards de qualitat requereixen una resistència a tall mínima de 2,5-3,0 MPa (megapascals). En cas de fallar, l'inspector assenyala si l'interrupció es va produir:
· A la interfície de la placa: mala preparació o imprimació.
· Dins del material de fricció: acceptable, ja que el mateix material es va trencar abans que fallés l'enllaç.
· A la superfície del material de fricció: acceptable.
S'han d'evitar les fàbriques que no poden proporcionar informes de prova de cisalla per als seus números de peça.
Què haurien de demanar els compradors
Quan avalueu una fàbrica de pastilles de fre, pregunteu específicament sobre les plaques de suport:
· Quin grau d'acer utilitzeu per a les plaques de suport i quina és la vostra tolerància al gruix?
· Realitzeu granallats a cada plat? Em pots ensenyar una foto de la superfície destruïda?
· Quin recobriment de corrosió apliqueu a la part posterior i durant quantes hores de polvorització de sal està qualificat?
· Puc veure els resultats de les proves de resistència al tall per als números de peça que tinc la intenció de demanar?
La línia de fons
Un material de fricció preciós en una placa de suport deficient és un desastre a l'espera de passar. La preparació de la placa de suport és invisible al producte acabat, però determina si la pastilla es manté enganxada en frenades dures, resisteix l'òxid durant els hiverns i s'instal·la sense problemes. Col·laborar només amb fàbriques que tracten les plaques de suport amb el mateix rigor que la química de fricció. La seguretat dels vostres clients depèn de tots dos.